

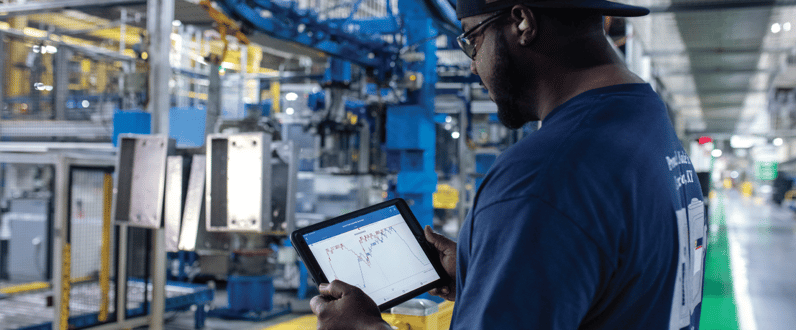
 圖片來源 : AVEVA, AVEVA InTouch HMI - 現場操作人員透過手機或平板也可觀看與操作 HMI。
HMI 是什麼?
工廠現場有這樣一塊螢幕,它不只顯示冰冷的數字,而是把機器的運轉狀態、異常預警、效能瓶頸,全部轉化成操作員一眼就能理解的視覺化資訊。這塊螢幕,就是工業自動化的核心 : HMI(Human-Machine Interface,人機介面)。簡單來說,HMI 是工廠裡讓人看、按、操控機器的那塊介面,是操作人員與自動化系統溝通的橋梁。
根據 NIST 的定義:
「HMI 是操作員用來與控制器進行互動的硬體或軟體。這個介面的形式非常多元:可能是配備按鍵與指示燈的實體控制面板,也可能是運行專用軟體的工業電腦,搭配彩色圖形顯示器。」--- NIST 計算機安全資源中心
實務上,不管你是在工廠現場按下啟動機台按鈕,或是在觸控螢幕上查看「目前刀具已磨損 80%」的警報,這介面就是 HMI。它不僅僅是畫面,更是人與機器溝通、判斷、控制的入口。
為什麼製造業要重視 HMI?
因為 HMI 的好壞直接影響:
-
操作效率:操作員是否能快速理解機台狀態、預警並下達控制動作。
-
錯誤率與安全性:糟糕的介面設計可能導致誤操作、停機、甚至安全事故。
-
資料整合與擴充:現代工廠不只是機台,不只是 PLC,還有 MES、OT/IT、邊緣運算、資料分析。HMI 是這些系統的前端入口。
例如,根據 AVEVA 的研究,HMI 的一大價值在於將複雜資料轉為操作員可理解的資訊,從而支援一線決策。
在這篇文章中,我們將探討 HMI 的功能組成、工業製造中的應用、資安重要性、選型指南、未來趨勢,最後提供實務資源與 FAQ。讓你在台灣製造業背景下,不只是了解「什麼是 HMI」,更能知道「該怎麼用」、「怎麼選」、「未來要往哪裡走」。
HMI 的功能與組成
主要功能
在實務中,HMI 通常具備以下功能:
- 即時監控:顯示機台、產線、流程的當前狀態,例如溫度、壓力、轉速、料位等。
- 控制指令下達:操作員可透過介面啟動、停止、調整參數或改變控制模式。
- 警報與趨勢顯示:當監測值異常或趨勢偏離預期,HMI 可發出警報並呈現歷史趨勢圖。
- 資料記錄/報表:HMI 與背後系統可儲存歷史事件、操作紀錄、參數變更。
- 參數設定/維護介面:操作員或維護工程師可以透過 HMI 設定控制參數、執行診斷、改寫設定。
HMI 不只是讓你看現在怎麼樣,更讓你可以動手做、追蹤變化、回頭看。在工廠環境裡,這些功能是提高透明度、縮短反應時間、降低風險的關鍵。
硬體與軟體構成
從構成角度看,HMI 通常由以下元素組成:
- 觸控人機面板/工業平板電腦:現場操作員常用設備。
- 工業電腦(IPC)/工業伺服器:作為 HMI 軟體運行的載體。
- HMI 軟體平台:介面畫面設計、通訊協定、資料整合邏輯。
- 通訊協定與控制器如 PLC、PAC、DCS:HMI 往往與控制器/感測器/執行器通訊。
- 資料庫:儲存趨勢、警報、操作紀錄。
- 網路與資安基礎設施:保障 HMI 與控制系統的安全通訊。
實務上,可想像操作員的視角如:他在 HMI 螢幕上看到「機台 A:轉速 1800 rpm/料位 75%/4 分鐘內料位未下降=異常」,按下確認警報或切換備用機台。這一整套從監控、分析、判斷、動作的流程,都透過 HMI 實現。
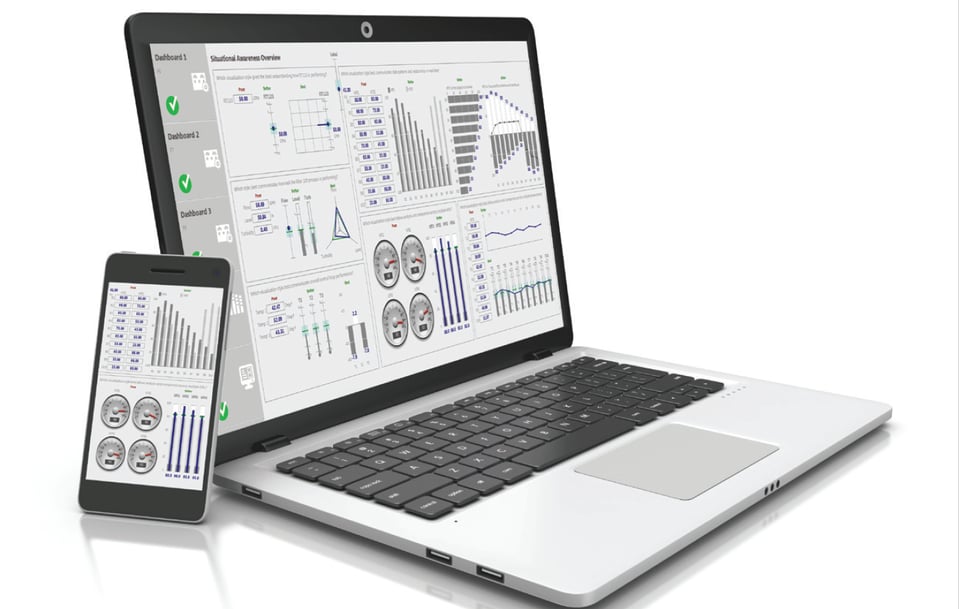
圖片來源 : 科勝科技/AVEVA - AVEVA InTouch HMI
HMI 與 PLC/SCADA/MES 的差別
為了避免混淆,這裡簡要比較:
| 系統 | 定義與角色 | 資料層級 |
|---|---|---|
| PLC | 可程式邏輯控制器。工業自動化的控制核心,負責接收感測器訊號、執行邏輯運算,並即時驅動馬達、閥門等執行元件。PLC 是「執行者」,HMI 是「翻譯者」。 | 最底層:即時I/O訊號、控制邏輯層資料 |
| HMI | 操作員介面-監控+控制。讓使用者透過圖形化介面操作設備、監視系統狀態。 | 機台、控制器即時資料 |
| SCADA | 監控與資料採集系統,可跨地理區域。整合多個 HMI 與 PLC 資料,提供中央監控與歷史趨勢分析。 | 多機台、多地區+歷史資料 |
| MES | 製造執行系統-流程管理+生產排程。負責工單執行、製程追蹤、品質與效能分析。 | 生產計劃、生產績效、批次資料 |
表格來源 : 科勝科技整理
-
可以把 PLC 比喻成工廠現場的神經中樞,即時接收現場感測訊號並下達動作;而 HMI 是它的「語言介面」,讓人類看懂機器在想什麼、並下達命令。
-
HMI 與 PLC 通常是「一對一」或「一對少」的關係,透過通訊協定,例如 Modbus、Ethernet/IP、PROFINET、OPC UA 等交換資料。
-
當多組 HMI/PLC 集中起來,就構成了 SCADA 的資料來源;再往上接 MES,就形成完整的 OT 層數據鏈。
現場的感測器(Sensors)和執行器(Actuators)就像是系統的「眼睛」和「手腳」,負責量測物理參數和執行控制指令。他們會將收集到的資訊傳送給可程式邏輯控制器(PLC)或遠端終端單元(RTU),這些設備就像是現場指揮官,負責即時控制和初步的資料處理。
如果把製造系統比喻成公司運作,HMI 是現場操作人員桌前那台螢幕,SCADA 是監控中心的大螢幕牆,MES 則是生產排程與績效管理那邊的系統。HMI 經常與 SCADA/MES 整合,而依據 AVEVA 的白皮書,HMI 與 SCADA 的界線正在模糊,其實可以視為整合的操作控制系統的一部分。
HMI 在各產業的應用案例
以下為幾個常見製造業/工業領域中,HMI 的典型應用場景:
半導體與精密製造
在半導體晶圓代工或精密零組件製造中,HMI 用於即時監控蝕刻機、離子植入機、量測設備等。關鍵指標如氣壓、溫度、真空度、損耗歷程必須在 HMI 畫面快速被操作員看懂。透過趨勢圖、警報系統,可以讓操作員在設備偏離最佳參數前立即處理。
食品與藥品製造
在食品或藥品製造中,製程常有 CIP(Clean-In-Place)、衛生監控、菌種追蹤等要求。HMI 可以顯示管路清洗進程、流量/溫度紀錄、CIP 完成率等。操作員透過 HMI 按下「開始/停止 CIP」,監看清洗流程,並且紀錄完成時間與條件。
能源、水處理、智慧建築
對於水處理廠、智慧建築管理、電力變電站等,HMI 可扮演遠端監控與操作角色。例如監控水位、泵浦狀態、電力負載、風機轉速等。HMI 畫面可提供警報整合、趨勢分析、操作員遠端切換狀態。
 圖片來源 : AVEVA - InTouch HMI 成功案例 - 百事可樂
HMI 的未來趨勢
HMI 的下一步不只是畫面美觀直覺易操作,而是智慧化、連網化、體驗化。以下為幾個值得注意的方向:
- 邊緣運算+雲端整合:HMI 與 Edge 裝置結合,資料不只是本地展示,而是即時上雲、邊緣分析。根據 AVEVA 的報告,許多製造業透過 HMI/SCADA 升級取得「20–30% 生產力提升」。
- 人工智慧與資料洞察(AI-Driven Insights):HMI 畫面將不只是顯示「這裡異常」,而是提示「建議你做這個動作」,提前預測與建議。
- 擴增實境 (AR) 與虛擬實境 (VR) 操作員介面:HMI 在維護或遠端操作時,可透過 AR 標記機台狀態、虛擬投影警報資訊。
- 操作人員的「數據導向視覺化」:從單純看機台資料轉為看趨勢+看原因+看建議,HMI 成為決策輔助的第一線。
- 人機協作(Human-Machine Collaboration):HMI 要能適應人員與機器協作的新型態,例如協作機器人(Cobots)場域。研究指出良好的 HMI 設計,可促進人機協作與情境意識。
未來的 HMI,不只是你操作我回應,會是更進一步的「我知道你想什麼、我建議你做什麼」。
HMI 與工業資安(OT 安全)
HMI 使用在控制系統中可以是看機台也可以是下命令,因此若安全控管不到位,可能成為整個工廠資安的破口。
美國國家標準技術研究院(NIST)於 2023 年 9 月發布的《營運技術(OT)安全指南(SP 800-82 Rev. 3)》明確將 HMI 列為營運技術系統中的關鍵風險控管介面資產。在現代 SCADA 系統架構中,HMI 與工程工作站、歷史資料伺服器一同構成控制中心的核心元件,負責集中警報、趨勢分析與報表產出。
HMI 不只是螢幕,它是人連到控制器、再連到機台的那條命脈。忽視 HMI 的資安,就像在工廠門口掛上「免費進入」的大招牌。
常見風險包括:
-
未經授權的操作員登入或操作。
-
惡意操作者透過 HMI 給控制器下令,造成設備誤動或停機。
-
供應鏈或預設帳號被植入惡意程式,HMI 成為攻擊入口。
有研究指出,當 HMI 顯示的畫面被駭客偽造時,操作員可能在看似正常的畫面下按下錯誤指令,導致重大設備損失。
實務建議:
-
將 HMI 系統隔離於一般 IT 網路,採用 OT 網段、跨網段防火牆。
-
強制多重驗證與角色權限分級。
-
定期更新 HMI 軟體、修補觀察已知弱點。
-
實施操作日誌與審查流程,追蹤誰在何時做了什麼。
-
警報異常登錄機制:當出現非常規操作或登入,立即通知資安/維護人員。
-
與 SCADA/MES 整合時,採用安全通訊協定如 OPC UA、TLS,並啟用加密。
-
操作員定期培訓資安風險意識。讓現場也知道,螢幕上的按鈕也可能是帶來停機或資安事件的入口。
如何為你的工廠選一個合適的 HMI
當你準備為工廠導入或更新 HMI 系統時,建議從以下三個大步驟與五大評估指標入手。
步驟
-
需求盤點:先清楚定義操作人員誰?監控的機台、產線別?資料量多寡?通訊協定為何?現場環境狀況,如高溫、防爆、潔淨室等。
-
評估供應商與系統架構:比較不同平台在通訊協定、畫面設計、資料整合、資安支援的能力。
-
PoC(小規模試運轉):先在單一產線做試點,建立操作人員熟悉流程,再全面推展。
五大評估指標
-
可靠性:HMI 在全天候製造環境下是否穩定運作。
-
即時性:從機台變化到操作員畫面、警報是否及時傳達。
-
可維護性:系統是否方便維護、擴充、版本升級。
-
資安能力:帳號權限、通訊加密、日誌追蹤是否完備。
-
擴充性與整合性:未來若要整合 MES、邊緣運算、雲端分析,這個 HMI 架構是否具備彈性。
選型常見陷阱
-
忽略操作人員訓練成本:畫面再先進,若操作員無法快速上手,收益難以實現。
-
過度追求功能:忽略操作簡便性或人因設計,易造成誤操作。
-
忽略資安維護:初期可能省下費用,但當停機或資安事件發生,損失遠高於系統投資。
-
忽略未來整合需求:若只考慮當下機台,不考慮將來 MES、數據分析的需求,後續可能重做。
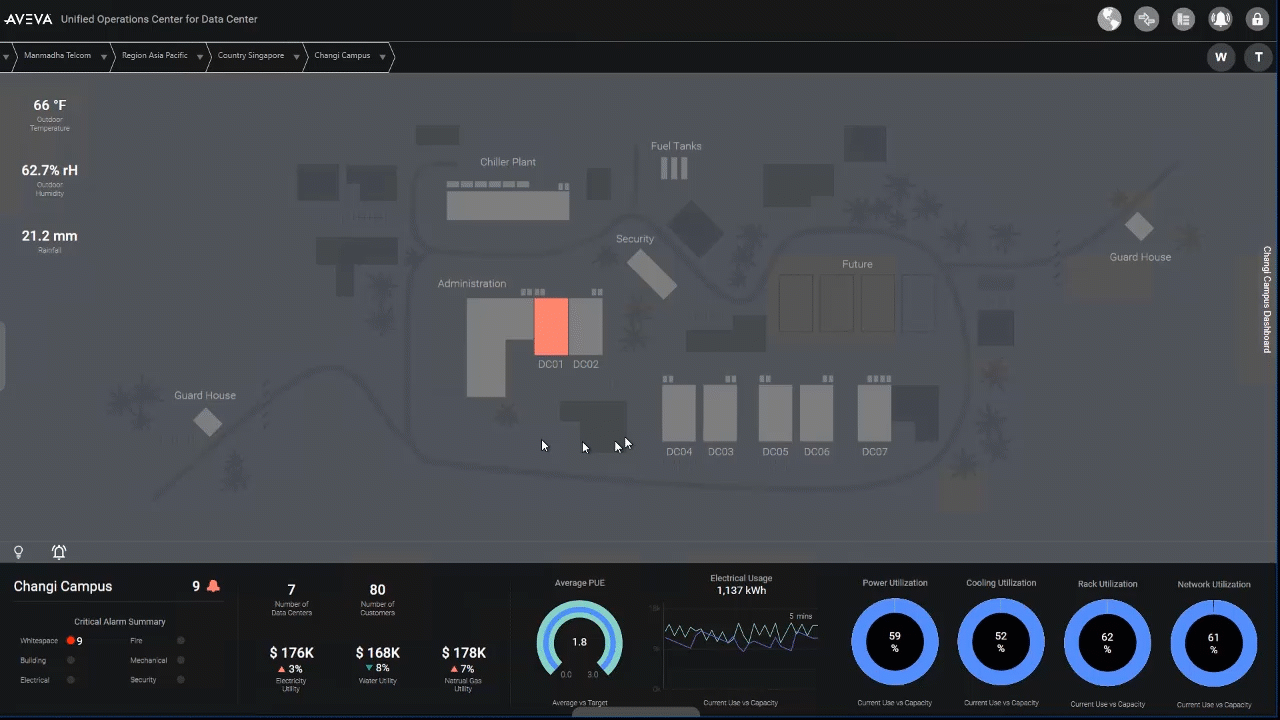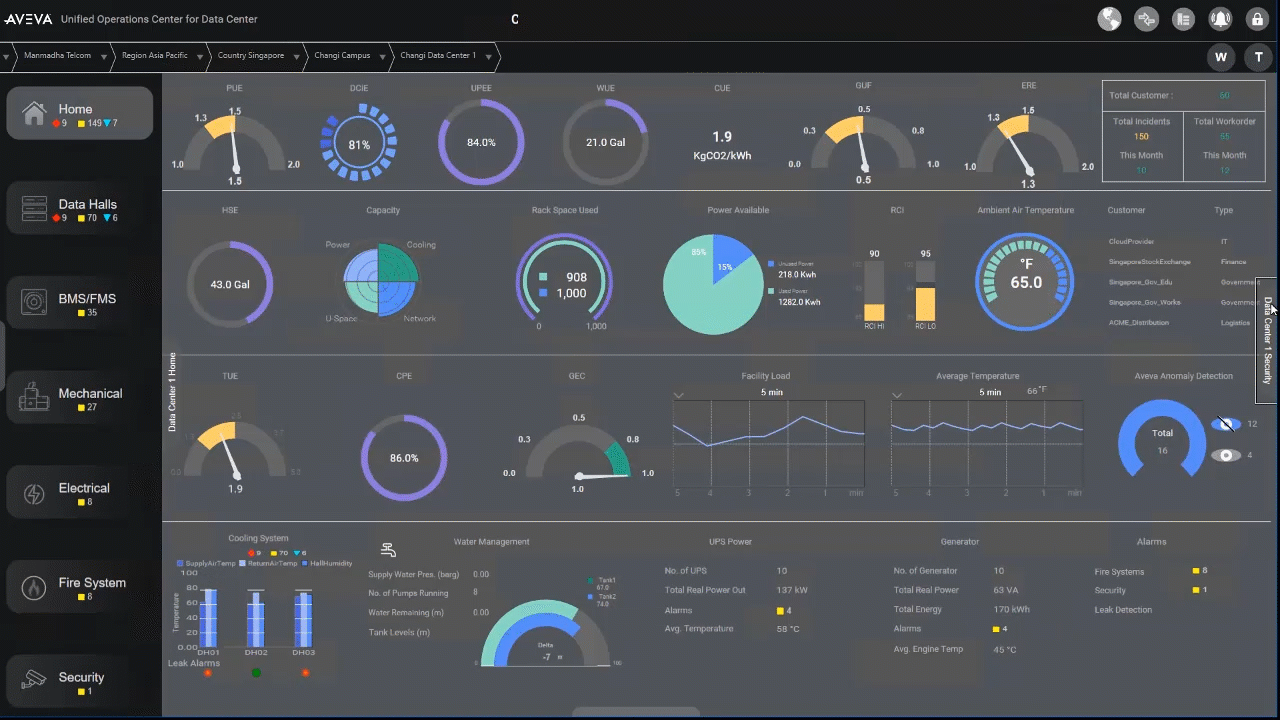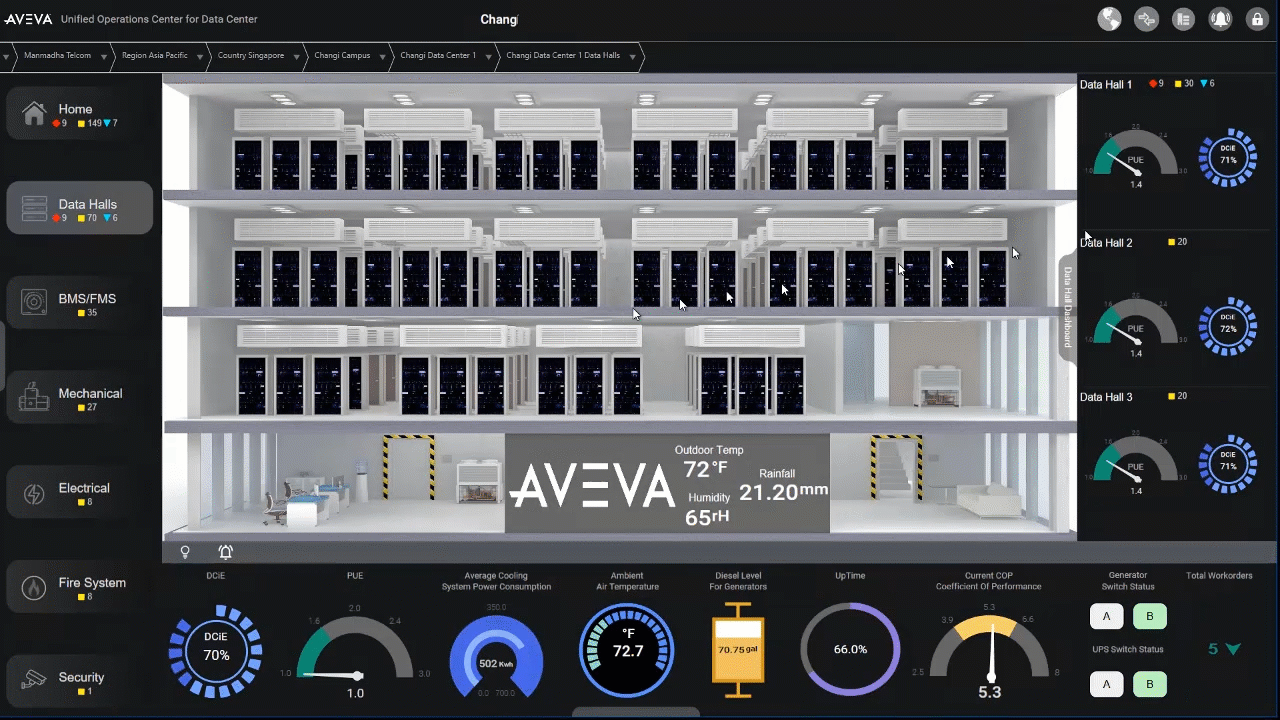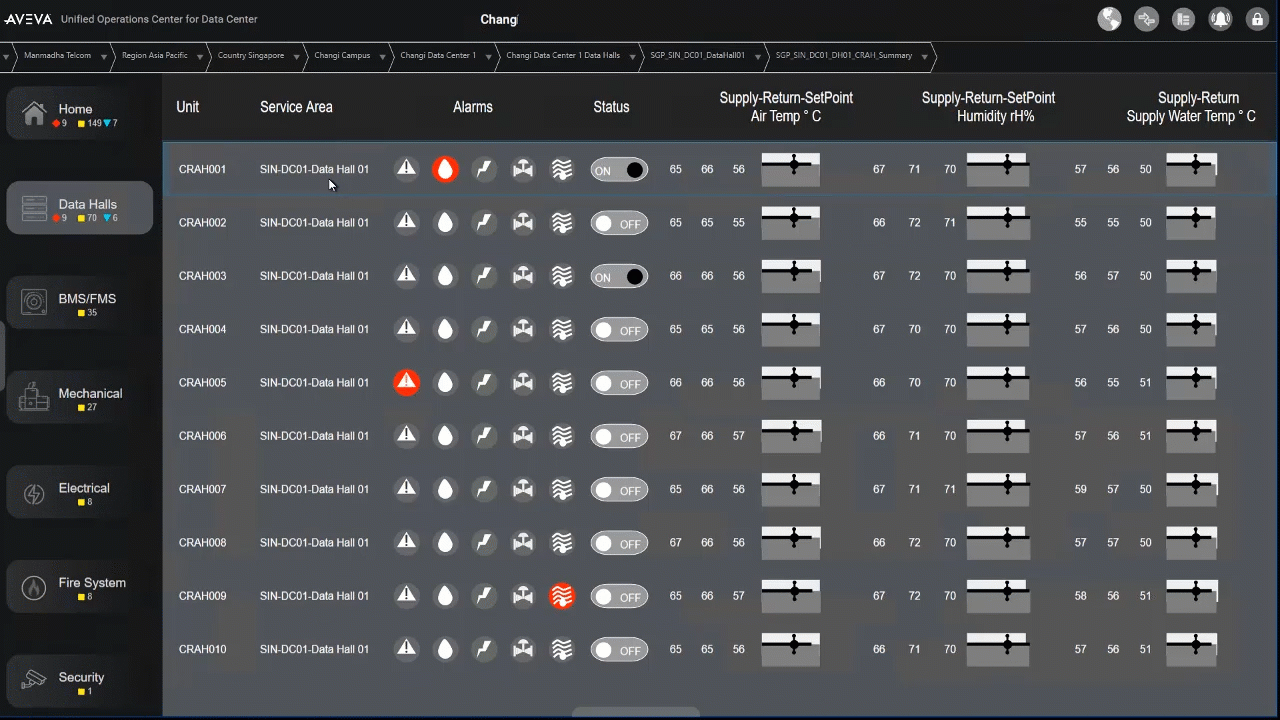
圖片來源 : AVEVA - Unified Operation Center 應用案例 - 透過現代化的 HMI 介面進行資料中心管理
HMI 公司與品牌
這裡提供一些在 HMI(人機介面)領域全球/台灣都頗具代表性的品牌,供你在選型時作為參考。以下供應商資訊依產品類型、市場定位整理,不涉及排名或推薦順序。選型時請依實際需求評估。
| 品牌 | 國家 | HMI 解決方案 | 主要優勢 | 典型應用情境 |
|---|---|---|---|---|
| AVEVA (Wonderware) |
英國 | InTouch HMI、System Platform、Edge HMI | HMI/SCADA 整體解決方案;OT IT 高度整合、功能性強;平台化、擴充性高;強調情境感知與操作員視覺化 | 中大型製造、複雜流程工廠、跨站監控、工業數位轉型專案 |
| Advantech (研華科技) |
台灣 | 工業觸控面板、WebAccess、嵌入式 IPC。 | 本地化製造與快速出貨、硬體+軟體整合選項多 | 需本地化服務、快速交期的專案、小型到中型產線 |
| Beckhoff | 德國 | TwinCAT HMI、Panel PC | PC-based 控制與 HMI 整合度高;適合高彈性系統 | 高度客製化系統、運動控制、機器人應用 |
| Delta (台達電子) |
台灣 | DOP、DIAStudio | 本地品牌,價格競爭力與工業面板供應優勢 | 中小型產線、設備整合 |
| GE Digital | 美國 | iFIX | 傳統 SCADA/HMI 軟體,跨場域監控與歷史資料處理能力佳 | 多場域監控、製程監控、基礎設施 |
| Honeywell | 美國 | Experion | 分散控制(DCS)結合 HMI 的成熟方案,常見於石化/能源 | 石化、能源、流程工廠 |
| Mitsubishi Electric | 日本 | GOT 單機/網路型 HMI | 在日本市場被廣泛使用;可靠度高、介面穩定 | 機械製造、產線控制、產業設備機台 |
| Omron | 日本 | NS 系列 HMI、NB 系列 | 機器自動化整合經驗豐富;機台級 HMI 常見 | 機器設備供應商、小型產線 |
| Pro-face | 原:日本 現:法國施耐德 |
Pro-face 操作面板與畫面工具 | 操作面板市場經典品牌,設計簡潔、可靠 | 機台 OEM、設備面板需求 |
| Rockwell Automation | 美國 | PanelView 系列、FactoryTalk View | 專注離散製造(北美客戶多);與 Allen-Bradley PLC 生態整合佳 | 離散製造、裝配線、汽車零件等 |
| Schneider Electric | 法國 | Magelis HMI、EcoStruxure | 能源管理 + 自動化整合強;適合電力與建築自動化結合場景 | 能源管理、樓宇自動化、製造 |
| Siemens | 德國 | SIMATIC HMI 面板、WinCC、WinCC Unified | 自動化整體解決方案(控制器+HMI+SCADA)整合度高;適合大型系統整合 | 中大型離散製造工廠、能源系統 |
關於 HMI 的常見問題(FAQ)
要不要替工廠升級 HMI?
HMI 是升級操作員視角、統一資料入口、提升資安與決策效率的大工程。如果你的工廠還停留在看得懂但反應慢的階段,那麼現在正是時候考慮導入或更新 HMI 系統。
我們建議你從以下兩個視角出發:
- 操作人員視角:他們每天要看什麼、要按什麼、要處理什麼警報?畫面設計是否直覺?能否快速反應異常?
- 資料整合視角:能否把機台資料匯整、視覺化並延伸為企業決策?未來是否能與 MES、邊緣運算、雲端分析整合?
若你正在評估 HMI 導入方案,建議尋找具備豐富整合經驗、在地技術支援能力的系統整合商,從概念驗證(PoC)開始,逐步完成全廠部署。先在單一產線試點,確認效益後再全面推展,這樣可以降低風險、提高成功率。
好的 HMI 不只是看得到,更要看得懂、反應快、能決策,這才是智慧製造的第一步。
我想留言